
 搜索
珩磨工艺中独特的磨削技术对冷却润滑剂提出了极高的要求。
“我们95%的设备销往汽车行业,”Gehring Naumburg GmbH & Co. KG总经理格哈德·西蒙强调道,“这其中也包括一级方程式赛车队。” 为了使这些排量仅为1.6升、功率密度极高的V6发动机在15,000转/分钟时能输出预计的800至1000马力,气缸必须经过完美珩磨,精度需达到0.5微米。然而,珩磨不仅在一级方程式中起着决定性作用,如今这项技术已应用于全球每一台内燃机。
通过 Gehring 机床在珩磨过程中采用的特殊磨削技术,不仅优化了发动机内的燃烧过程,降低了油耗,提高了清洁度,最终还满足了健康标准。 显然,机械制造也必须在此过程中展现出同样卓越的性能。为此,自2014年起,相关负责人便开始使用Oemeta公司生产的HYCUT多功能双组分冷却润滑剂。当地的销售与服务合作伙伴是HMH Mineralöle公司。
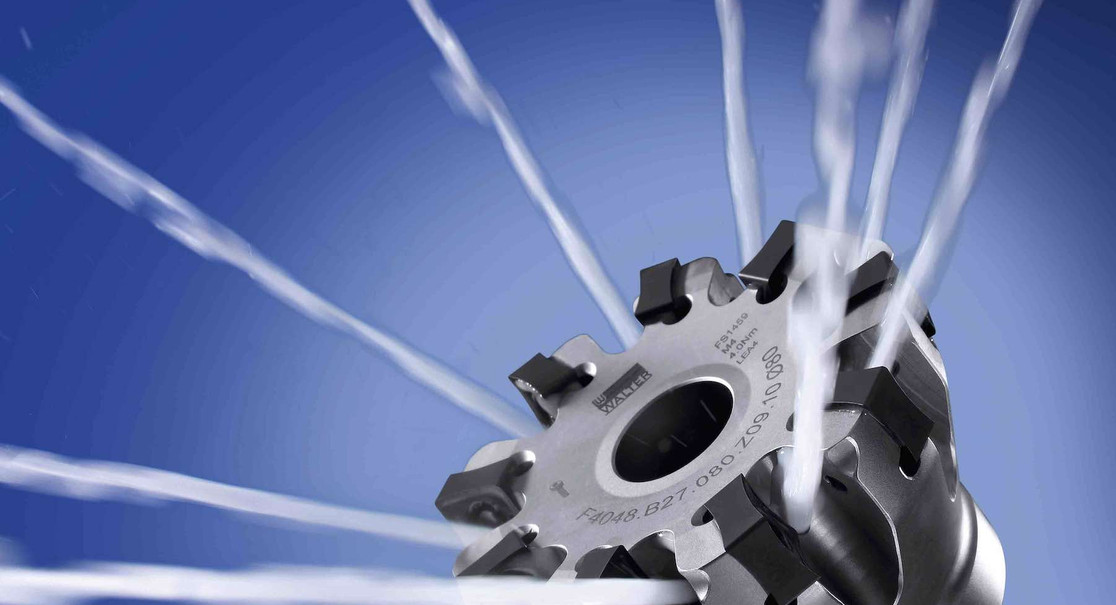
HYCUT
HYCUT 系统的核心是酯基切削油。这些切削油具有极佳的润滑性能,能有效减少刀具磨损。此外,该系列产品还具有极佳的抗老化性能。同时,合成切削油卓越的清洁性能可确保机床和零部件保持清洁,并具备出色的切削性能。
“过去,每个人都会为‘自己的工艺和设备’准备‘专属’的 润滑油。我们不想再面对这种充满各种特殊要求的复杂局面。我们希望找到一种能满足所有需求的多功能润滑油,”Gehring公司负责职业安全事务的Lutz Geweniger说道。
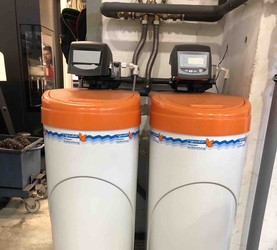
四套混合站,对应四个生产工艺。
在中心位置安装了两个1000升储罐,一个用于存放HYCUT ET 46,另一个用于存放BX添加剂。此外,还铺设了包括软管卷盘和出料枪在内的管路,一直延伸至冷却润滑剂储罐。计量工作通过Dosatron混合装置完成。 通过软管卷盘和出油枪为四个工位供油,并根据加工工艺进行分配。
根据加工需求,可在此精确控制各组分的浓度及所需配比。这样,每个生产工序都能获得作为加工油或冷却润滑剂的最佳混合配方。
在切削加工中,仅需 3–4% 的 HYCUT ET 46 和 3% 的 BX 添加剂;在磨削加工中,则需 1–3% 的 HYCUT 和 3% 的 BX 添加剂。而使用以前的产品时,必须使用超过 10% 的浓度。
“效果立竿见影,”格韦尼格说道,“车间内的空气质量很快得到改善,员工们也感到更加舒适。”埃贝林解释了原因:“由于其液滴尺寸较小,这种以酯类油为基础的HYCUT产生的气溶胶更少。” 其他改进包括:多种切削油带来的复杂性得以消除,所有切削工艺都获得了更光滑的表面,切削效率提高,刀具寿命也更长。 “但最重要的是冷却润滑剂的使用寿命得到了延长,”HMH公司的彼得·瓦克斯穆特(Peter Wachsmuth)说道,他最初负责现场的控制和维护工作。通过定期测量并记录pH值、浓度等关键数据,格林公司(Gehring)实现了根据实际情况补充冷却润滑剂。
已实现以下改进:
- 改善场馆空气质量
- 减少因使用多种油品而导致的复杂性
- 切削加工使表面质量得到提升
- 切削效率提升
- 刀具使用寿命延长
- 延长冷却润滑剂的使用寿命


 中國
