金属加工中冷却润滑系统的生活周期评估

冷却润滑剂(KSS)在工业金属加工中得到广泛应用,因为其冷却、润滑和冲洗作用能够实现高效且经济的切削加工过程。 通常情况下,该领域主要使用基于矿物油的传统不可混水型或可混水型冷却润滑剂。 然而,矿物油的开采、生产、使用和处置会带来多种多样的负面生态影响。此外,具体冷却润滑剂的选择也决定了切削加工工艺链的可持续性程度。


以曲轴生产为例的环境影响评估

所使用的冷却润滑剂中,很大一部分会在加工过程中因附着在工件表面而被带出。根据后续工序中使用的冷却润滑剂类型不同,可能需要进行耗时的中间清洗工序。 为解决这些问题,Oemeta公司开发了多功能油HYCUT,该产品既可作为不可与水混溶的切削油,也可作为可与水混溶的乳化液使用。HYCUT是以可再生原料为基础研发的。 该系统的潜在环境影响已通过生命周期评估(LCA)进行了研究。

Oemeta 与布伦瑞克工业大学机床与制造技术研究所合作,通过生命周期评估对 Oemeta HYCUT 的潜在环境影响进行了研究,并将其与传统的矿物油基参考润滑剂系统进行了对比。

奥地利某发动机工厂中生命周期评估方法的应用

为了对环境影响进行全面评估,需考虑产品的整个生命周期——从原材料开采、产品制造和使用,直至废弃处理。 在此过程中,会针对生命周期中的所有相关过程,统计所消耗的资源以及产生的排放,并将其换算为环境影响。

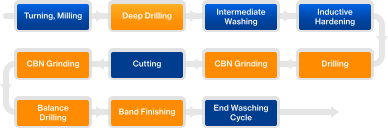
该生命周期评估是在奥地利一家德国汽车制造商的发动机工厂内,作为案例研究的一部分进行的。 研究考察了曲轴生产的过程链,该过程链由各种不同的加工工艺组成,例如铣削、车削、深孔钻削和磨削。 该工艺链的特点是频繁在水溶性与非水溶性冷却润滑剂之间切换(见图1)。

图1:工艺流程图


Oemeta HYCUT 具有良好的生态足迹

在实际生产中,该工艺链已采用酯基HYCUT进行运行,其配方设计确保了水溶性成分与非水溶性成分之间的相容性。 因此,与传统冷却润滑剂不同,冷却润滑剂附着在部件上并相互带入的情况不会造成问题。

与矿物油基参考产品相比,这使得冷却润滑剂在整个生产线上的使用效率显著提高,因为这样可以最大限度地避免中间清洗步骤和冷却润滑剂的损失。

特别是将部件清洗后的清洗液作为冷却润滑剂在加工过程中重复利用,这对生命周期评估产生了积极影响。 为了充分利用这些优势,设计人员将生产线的设计与工艺介质相匹配。因此,省去了通常所需的若干部件清洗设备。

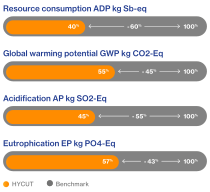
在所有考虑的环境影响类别中,与参考系统相比,Oemeta HYCUT系统在整个生命周期内产生的环境影响明显降低(40–60%)(见图2)。

图2:相对环境影响潜力的概览


关于温室效应潜能(GWP)减排量的比较

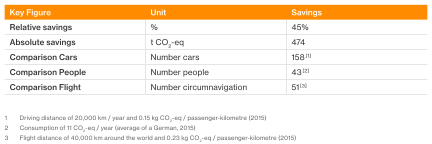
就全球变暖潜能值(GWP)而言,经测算,该研究案例的年产量可减少约470吨二氧化碳当量。 这一减排量相当于158辆私家车¹全年行驶所造成的环境影响。所测得的绝对值因具体情况而异,取决于比较基准、所考察的系统以及所涉及的工艺流程。


这些相对数值反映了此次对比中的总体趋势。因此,通过生命周期评估可以证明,在金属加工中使用Oemeta HYCUT所产生的环境影响,明显小于功能相当的传统矿物油基冷却润滑剂系统。

详见下图。


关于该主题的关键词

  • 冷却润滑剂的生命周期评估
  • 曲轴加工的生命周期评估
  • 冷却液的生命周期评估
  • 二氧化碳足迹
  • 冷却润滑剂的二氧化碳排放量
  • 曲轴加工的二氧化碳足迹
  • 冷却润滑剂的二氧化碳足迹
  • 冷却润滑剂与生命周期评估
  • 金属加工中的生命周期评估
  • 金属加工中的资源效率
  • 多功能油与生命周期评估
  • 金属加工中的二氧化碳排放
  • 冷却润滑液的回收利用
  • 可再生冷却润滑剂(KSS)
  • 基于可再生原料的冷却润滑剂